Um desenho que diz apenas “aço endurecido e revenido, 45–50 HRC” deixa três decisões em aberto: qual tipo de aço, qual temperatura de revenido o fornecedor realmente manteve e quanto da borda funcional pode ser descarbonetada. Essas três respostas decidem se um anel de retenção externo mantém um rolamento no lugar durante uma década de vibração ou relaxa silenciosamente no primeiro intervalo de manutenção.
A resposta curta: "endurecido e revenido" descreve uma sequência, não uma propriedade. O endurecimento austenite o aço a aproximadamente 800–900 °C e o tempera até a dureza máxima; o revenido imediatamente depois devolve a tenacidade a um custo controlado em dureza. Para anéis de retenção de aço-mola e molas prato, a maioria das especificações fica entre 42 e 52 HRC após o revenido em algum lugar na faixa de 300 a 450 °C: resistente o suficiente para resistir ao brinelamento sob impulso axial, dúctil o suficiente para sobreviver à instalação com um alicate de freio.
Tudo abaixo está escrito do lado da compra e do processo. Cada seção responde a uma pergunta que um comprador, projetista ou engenheiro de qualidade eventualmente terá que defender em uma reunião com fornecedores ou em um relatório de falha.
Endurecimento e revenido: o que cada etapa realmente controla
O tratamento térmico não é uma operação. Quatro estágios se acumulam e cada um tem seu próprio modo de falha característico. Confundindo-os é o motivo pelo qual dois fornecedores podem certificar 48 HRC e ainda assim entregar peças que se comportam de maneira completamente diferente em campo.
Austenitização, 800–900 °C
A temperatura e o tempo de imersão decidem quanto carbono entra na solução. A imersão insuficiente deixa bolsas de ferrite macias que nunca endurecem; a imersão excessiva torna o grão mais grosso e custa resistência sem adicionar resistência. Aços para molas como 65Mn e 50CrV4 normalmente funcionam no limite superior dessa faixa.
Têmpera
O óleo é adequado para tipos de liga; água ou polímero são adequados para tipos de carbono simples, como C67S. A têmpera deve ser rápida o suficiente para não atingir o nariz da perlita e suave o suficiente para não quebrar seções finas do anel. A distorção é decidida aqui, não na têmpera.
Têmpera, normalmente 300–500ºC
Esta é a etapa que define o imóvel entregue. No meio da faixa, aproximadamente 20 °C de temperatura de revenido altera a dureza em 1–2 HRC. O tempo de espera também conta: uma peça puxada no momento em que atinge a temperatura não é a mesma coisa que uma peça embebida durante uma hora.
Assar pós-revestimento
Qualquer peça galvanizada acima de cerca de 32 HRC apresenta risco de fragilização por hidrogênio. Um cozimento a 190–230 °C, iniciado algumas horas após o plaqueamento, é a mitigação padrão – e pertence ao pedido de compra, não a uma suposição.
A temperatura de revenido define dureza, tenacidade e estabilidade
A tabela abaixo é a referência mais útil quando um desenho fornece apenas uma faixa de dureza. Ele mostra o que uma mudança na temperatura de revenido causa em um aço para mola com 0,6-0,8% de carbono, temperado em óleo a partir de cerca de 850 °C.
A leitura prática importa mais do que os números. Um anel de retenção de 46–52 HRC e uma mola prato de 40–46 HRC não são o mesmo produto com documentação diferente. O anel de retenção precisa de dureza superficial para resistir à ação de raspagem da parede da ranhura; a mola prato precisa de uma temperatura de revenido mais alta para poder desviar milhões de ciclos sem sofrer um ajuste permanente.
 Mola disco cônica DIN 2093 para cargas axiais Mola prato cônica para cargas axiais e retenção de pressão do flange, com tabela de tamanhos DIN 2093, aços para molas e opções de tratamento de superfície. Ver Produto →
Os padrões definem a janela, não o processo. DIN 471 e DIN 472 para anéis de retenção e DIN 2093 para molas prato, cada um define faixas de dureza e descarbonetação permitida. Um fornecedor que cita apenas “45–50 HRC” está citando um resultado sem uma garantia de processo por trás dele.
Os indicadores que decidem a vida no campo
A dureza é o número impresso no certificado. A vida cansada é decidida por quatro coisas que raramente aparecem nela.
- Descarbonetação. Uma pele macia e sem carbono na borda funcional é a causa clássica da falha precoce do anel de retenção. As boas práticas limitam-no a 0,02 mm na borda de suporte e verificam-no numa secção transversal polida, não a olho nu.
- Austenita retida. Acima de aproximadamente 5%, a austenita se transforma em martensita não temperada em serviço: o anel cresce e o ajuste muda. Um segundo temperamento ou tratamento criogênico o derruba.
- Tamanho de grão e conteúdo de inclusão. Grão fino (ASTM 7 ou superior) é o que permite que um anel de 48 HRC sobreviva à carga de choque. Os grãos grossos de um banho de austenitização muito quente nunca aparecem no certificado de dureza.
- Qualidade de borda. Os anéis estampados apresentam uma zona de cisalhamento e uma zona de fratura. Uma rebarba ou microfissura na borda de tração torna-se o local de início da fadiga muito antes do desgaste da ranhura.
Como essas variáveis são definidas dentro do forno e não na inspeção final, a rota do processo é mais importante do que apenas o certificado. Nosso fluxo de fabricação interno mantém o blanking, o tratamento térmico, a fosfatização e a classificação óptica automatizada dentro de um sistema de qualidade, que é o que torna a repetibilidade da dureza lote a lote auditável em vez de anedótica.
Onde os fixadores endurecidos e temperados fazem seu trabalho
As peças endurecidas e revenidas concentram-se onde quer que a vibração e o ciclo térmico encontrem uma junta que deve permanecer firme sem ser soldada.
Transmissão e frenagem automotiva — cerca de 42%
Caixas de engrenagens eólicas e sistemas de pitch — cerca de 22%
Máquinas de construção e agrícolas — cerca de 18%
Caixas de engrenagens e bombas industriais — cerca de 12%
Outras máquinas gerais — cerca de 6%
A divisão acima reflete o mix de cotações que vemos, e não um estudo de mercado, mas explica um padrão. Os anéis de retenção estão no topo da lista porque geralmente são a peça mais barata em uma montagem cara e aquela cuja falha causa o maior dano colateral. As aplicações eólicas, em particular, exigem algo difícil de especificar apenas pela dureza: 42–50 HRC, baixa descarbonetação e um acabamento de fosfato ou flocos de zinco que não fragilize o anel.
O item mais solicitado continua sendo o anel de eixo liso, pois é o localizador axial padrão em projetos de caixas de engrenagens, bombas e motores.
 Anel de retenção externo DIN 471 para retenção axial do eixo Anel de retenção de eixo para localização axial e controle de deslocamento, com tamanhos DIN 471 até 1000 mm, aço carbono ou inoxidável e opções de revestimento. Ver Produto →
Especificando e comprando: uma verificação em cinco etapas
A maioria das disputas difíceis remonta a um pedido de compra que indicava um número e nada mais. Cinco linhas de especificação eliminam quase todo esse risco.
1. Dê um nome ao padrão. DIN 471, DIN 472, DIN 2093 e seus equivalentes já fixam faixas de dureza, geometria de canal e métodos de teste. Comprar para um número padrão elimina a maior parte da discussão antes de começar.
2. Dê uma janela e um método. Uma faixa como 44–50 HRC, além de uma rota de conversão declarada (HV1 convertido em HRC para seções finas), evita a disputa clássica em que um anel de 1,2 mm tem leitura diferente em um testador de bancada.
3. Limite a temperatura de têmpera. Escrever "revenido não abaixo de 350 °C" impede que um fornecedor atinja a dureza com um revenido curto e de baixa temperatura que deixa a peça quebradiça em serviço.
4. Defina limites de descarbonetação e bordas. Uma cláusula na especificação e uma verificação na inspeção de entrada removem todo um modo de falha do registro de risco.
5. Exigir rastreabilidade do lote. Forno, lote, gráfico de tratamento térmico, pesquisa de dureza e registro de cozimento em galvanização – os documentos que tornam uma reivindicação defensável um ano depois.
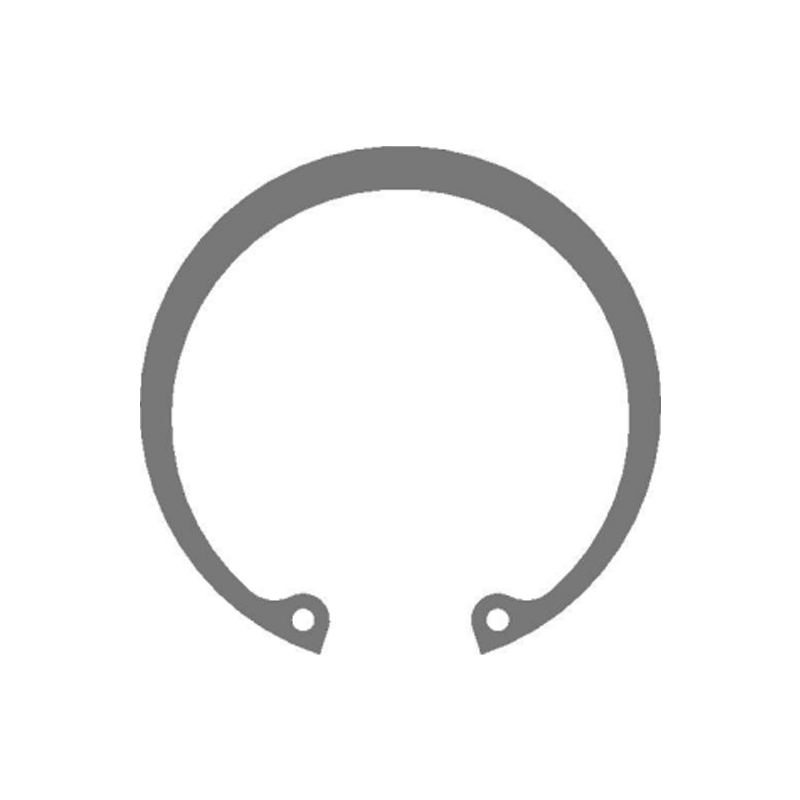 Anel de retenção métrico interno DIN 472 para retenção de furo Clipes de retenção internos para retenção axial em furos usinados, com tamanhos métricos DIN 472, aço carbono ou inoxidável e opções de tratamento de superfície. Ver Produto →
Onde o desenho é especial – uma saliência deslocada, uma largura de ranhura não padronizada, um suporte que também retém um rolamento – o trabalho de especificação simplesmente avança mais cedo. Nosso estamparia personalizada e desenvolvimento de anéis O percurso começa com as dimensões da ranhura e o caso de carga, e não com um número de catálogo, que geralmente é a maneira mais rápida de resolver uma questão de dureza que um padrão não responde.
Manutenção, Reutilização e Conformidade
As propriedades que tornam as peças endurecidas e revenidas confiáveis também tornam difícil avaliar sua condição a olho nu. Algumas regras mantêm as montagens honestas após a primeira reconstrução.
- Não reutilize um anel de retenção ou mola prato após a remoção. O revenido que proporciona ductilidade também significa que um anel que foi espalhado uma vez foi cedido uma vez.
- Procure corrosão por contato na parede da ranhura em cada serviço. Uma marca testemunha polida significa movimento, o que significa que a largura da ranhura ou a espessura do anel está fora da tolerância.
- Mantenha o registro de cozimento pós-galvanização em arquivo para qualquer peça zincada acima de 32 HRC. Se o registro estiver faltando, trate o lote como suspeito e não como aceitável.
- Vincule as evidências de revestimento a métodos reconhecidos: névoa salina de acordo com a ISO 9227, triagem de fragilização por hidrogênio de acordo com a ISO 15330 ou ASTM F1940 quando a especificação do revestimento exigir isso.
- Coloque certificados de material de acordo com EN 10204 3.1, documentação PPAP e uma cláusula de notificação de alteração no contrato de fornecimento, e não em uma pasta que ninguém abre.
Nas cadeias de abastecimento regulamentadas – automotiva sob a IATF 16949, ou eólica sob um acordo de qualidade específico do cliente – o tratamento térmico é normalmente tratado como um processo especial que requer operadores qualificados, fornos calibrados e registro contínuo de gráficos. Os compradores que solicitam o gráfico do forno uma vez, no primeiro pedido, tendem a ser aqueles que nunca mais precisam realizar uma investigação de falha.
O aço endurecido e revenido é uma resposta confiável para uma pergunta específica: como manter um componente no lugar sob carga sem torná-lo quebradiço? Responda isso com uma classe de material, uma faixa de revenimento, um limite de descarbonetação e um cozimento documentado, e a peça se comportará conforme projetado. Responda apenas com um número de dureza, e a próxima revisão do desenho será escrita por um relatório de falha.