Um desenho para um anel de retenção DIN 471 chega com "acabamento 2B" escrito no bloco de título. A cotação chega rapidamente, as peças são enviadas no prazo e, em seguida, a inspeção mede 0,6 µm Ra em uma borda cortada e pergunta por que a superfície não corresponde mais à amostra aprovada há dezoito meses. Nada falhou. A especificação estava simplesmente aberta a mais de uma leitura.
Aqui está a conclusão primeiro: 2B é um acabamento fresado na bobina ou chapa inoxidável a partir da qual você começou, e não um tratamento aplicado à peça acabada. Ele descreve faces planas e laminadas – foscas, não direcionais, levemente refletivas – e para no primeiro ciclo de cisalhamento, queda ou tratamento térmico. Uma impressão que diz "acabamento 2B" deve dizer "material fornecido com acabamento 2B" e, em seguida, definir separadamente a aparência do fixador acabado.
A versão curta
- 2B significa laminado a frio, recozido e decapado, depois revestido - normalmente 0,1–0,5 µm Ra, fosco, sem direção de grão.
- É uma condição material, não uma condição parcial: bordas cortadas, raios tombados e tinta térmica ficam fora dela.
- 2B é o acabamento de tira de aço inoxidável mais barato e mais amplamente disponível; BA e Nº 4 adicionam custo e lead time de usinagem.
- Mais suave que 2D, portanto o risco de corrosão em frestas é menor — mas a passivação pós-fabricação ainda decide a vida útil.
O restante deste artigo aborda o que a designação realmente compromete uma usina, onde os números divergem e como redigir um pedido de compra que sobreviva à inspeção do primeiro artigo.
A rota do moinho atrás de uma superfície 2B
2B começa como bobina preta laminada a quente. O moinho recoz e decapa para remover a incrustação e reconstruir a camada passiva, lamina a frio até a espessura final, recoz e decapa novamente e, em seguida, aplica uma leve passagem de pele - um rolo de têmpera com aproximadamente 0,5-1,5% de redução - seguido de nivelamento de tensão. Essa última etapa é o que separa 2B de 2D: a mesma química, uma superfície mais plana e ligeiramente mais brilhante, com rugosidade normalmente na banda Ra de 0,1–0,5 µm em vez de 0,4–1,0 µm de uma folha 2D sem pele.
O resultado é um cinza fosco uniforme, sem direção de fibra visível, o que é importante quando você aninha peças estampadas em uma bobina de 300 mm e deseja que ambas as extremidades da tira pareçam idênticas. A tira para estampagem geralmente tem 0,3–3,0 mm de espessura e a designação é definida em ASTM A480/A480M, EN 10088-2, JIS G4305 e GB/T 3280.
Passe a pele, não polir
Uma redução de têmpera de 0,5–1,5% nivela a superfície. Nenhum abrasivo toca a tira em qualquer lugar do percurso.
Sem direção de grão
A rugosidade não direcional mantém as peças estampadas aninhadas e as peças moldadas visualmente consistentes, independentemente de como elas ficam na bobina.
Passivo do moinho
O recozimento é seguido pela decapagem, de modo que a bobina chega com uma camada passiva intacta – até que o corte e o cisalhamento a quebrem.
2B vs 2D, BA e Nº 4: Comparando números que importam
Quatro acabamentos dominam as especificações das tiras de aço inoxidável. As diferenças que afetam um anel de retenção ou arruela são rugosidade, aparência, custo e como cada um se comporta após a fabricação.
Para um fecho estampado, a distância é estreita. Depois que uma peça é rotacionada, 2B e 2D se comportam de forma quase idêntica em serviço, porque o meio de rotação impõe sua própria rugosidade em cada aresta. A BA só ganha seu prêmio quando o rosto permanece visível e sem pintura; Nº 4 apenas onde uma aparência escovada é um requisito de design. Anilhas inoxidáveis escondido dentro de uma caixa de câmbio raramente justifica qualquer um deles.
 Arruelas planas DIN 988 para distribuição de carga Arruelas planas DIN 988 em aço carbono ou inox, disponíveis temperadas ou não temperadas, com opções de espessura, tamanho e tratamento superficial para distribuição de carga. Ver Produto →
As variáveis ocultas: propagação de Ra, brilho e medição
Duas bobinas podem ser certificadas 2B e ainda assim parecer diferentes. A rugosidade do moinho é uma faixa, não um ponto: uma bobina de 0,15 µm e uma bobina de 0,45 µm refletem a luz de maneira diferente na mesma face estampada, e os compradores percebem na segunda entrega, não na primeira. O brilho a 60° é a verificação mais rápida no chão de fábrica para desvio entre lotes; uma leitura da caneta com corte de 0,8 mm em três posições na face plana é suficiente para capturar uma remessa mista.
É também aqui que as notas de desenho erram. Escrever "acabamento 2B, Ra 0,2 máx" especifica algo mais restrito do que grande parte da faixa 2B oferece e empurra silenciosamente o fornecedor em direção a BA ou a um lote rejeitado. Pior é uma nota de tratamento térmico. O alívio de tensão a 400 °C deixa uma coloração palha que deve ser removida por decapagem antes que a peça possa ser honestamente chamada de 2B novamente – uma etapa que é fácil de omitir e difícil de detectar visualmente depois que as peças são embaladas.
Onde os fixadores de aço inoxidável 2B realmente vão parar
Os anéis de retenção, arruelas e suportes estampados na condição 2B são especificados quando a superfície é funcional e não decorativa. Uma distribuição aproximada entre programas típicos é assim:
- 38% automotivo — suportes de escapamento, ferragens de freio, anéis de retenção em conjuntos de transmissão.
- 22% de energia eólica — componentes internos da nacele, guinada e inclinação, onde a exposição ao cloreto define o grau.
- 18% construção — âncoras, acessórios de cofragem, fixações estruturais expostas.
- 12% de alimentos e produtos químicos – onde a facilidade de limpeza supera a aparência.
- 10% industrial geral — bombas, válvulas, proteção de máquinas.
O padrão é consistente: 2B é escolhido pela resistência à corrosão e custo, não pela aparência. Em uma montagem eólica ou de construção, o acabamento está funcionando de verdade – uma face mais lisa retém menos detritos e oferece menos locais para fendas do que 2D – mas ninguém jamais verá isso depois que a junta estiver fechada.
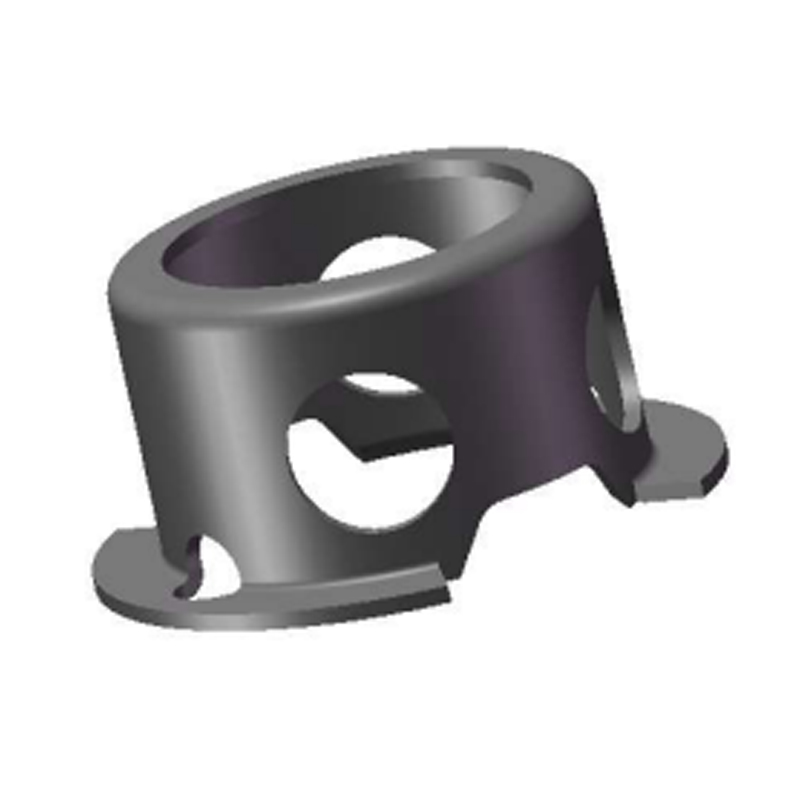
 Anel de retenção externo DIN 471 para eixos Anéis de retenção externos para localização axial do eixo, disponíveis em aço carbono ou inoxidável com tamanhos DIN471 de 3 a 1000 mm e opções de tratamento de superfície. Ver Produto →
Sequência de fornecimento: cinco verificações antes do lançamento do pedido
1. Mova a chamada
Coloque "2B" na linha de material, não na linha da peça acabada, e adicione um requisito de aparência separado para o fixador entregue.
2. Leia o certificado da bobina
Classe, origem do moinho, designação de acabamento e número de calor devem estar todos nele. Verifique a EN 10088-2 em relação à equivalência ASTM A480 antes de aprovar um substituto.
3. Proteja a superfície em trânsito
Filme de PVC ou papel intercalado interrompe o padrão de risco que sobrevive à estampagem e acaba como reclamação do cliente em arruelas visíveis.
4. Defina pós-processamento
Rode, rebarbe e passivate de acordo com ASTM A967 — ou declare explicitamente que nenhum pós-tratamento é permitido. O silêncio aqui é onde as disputas começam.
5. Aprovar uma amostra física
Mantenha uma parte de referência e uma leitura glosa com o relatório do primeiro artigo; Ra por si só não resolverá uma discussão sobre o que significa “fosco”.
Nosso próprio fluxo de estampagem e tratamento de superfície abrange laminação, tratamento térmico, fosfatação, limpeza ultrassônica e classificação óptica automatizada, que é onde a maioria das disputas de acabamento são realmente resolvidas – não na fábrica, mas na linha que posteriormente manipula a tira.
 Anéis de retenção divididos resistentes à corrosão personalizados Anéis de retenção bipartidos personalizados não padronizados para eixos ou furos, feitos em aço inoxidável ou outros materiais resistentes à corrosão com geometria e tratamentos de superfície personalizados. Ver Produto →
Manutenção, Limpeza e Conformidade
É fácil conviver com um rosto 2B, desde que ninguém o ataque com a química errada. Orientação prática que se mantém no campo:
- Limpe com detergente neutro e água; enxágue e seque. Desinfetantes à base de cloreto e alvejantes deixam marcas que parecem um defeito de material.
- Inspecione periodicamente quanto a manchas de chá, em vez de esperar por um relatório de falha; a coloração é cosmética, a corrosão não.
- Evite o contato do aço carbono durante a montagem e armazenamento – o ferro livre incorporado anula a passivação do moinho em semanas.
- Mantenha os fluidos de corte e os meios de rotação limpos; uma tigela vibratória contaminada transferirá ferro por todo o lote.
Na documentação, três referências abrangem a maioria das auditorias: EN 10088-2 ou ASTM A480 para a própria designação 2B, ASTM A967 para passivação pós-fabricação e ASTM A380 para limpeza antes do serviço. Os programas de contato com alimentos acrescentam a CE 1935/2004, e qualquer cliente europeu esperará declarações RoHS e REACH vinculadas ao número de calor, e não a um certificado genérico. A rastreabilidade do lote até a bobina é o que torna uma reivindicação de acabamento verificável dois anos após a entrega.
2B é um bom padrão e uma promessa fraca. Trate-o como a condição da tira que você compra, escreva uma expectativa separada e mensurável para a peça que você recebe e especifique o que acontece com a superfície entre as duas – queda, passivação, proteção. Essa única mudança na forma como o desenho é redigido evita a maioria dos argumentos que começam com uma leitura áspera em uma borda cortada.