Um arame de aço inoxidável 302 de 0,8 mm pode passar em todas as verificações de tração na entrada de mercadorias e ainda assim tirar de serviço um arnês de defesa. O fio veio de uma fonte de fusão que o programa não aceita, ou chegou com a têmpera errada, e a primeira não conformidade aparece quando um instalador torce um laço e o fio racha na dobra. O fio de precisão raramente é o componente que alguém fotografa, mas estabelece o limite para a montagem que dele depende.
A conclusão prática para as indústrias aeroespacial e de defesa: compre fio de precisão como um sistema de material controlado, não como um comprimento de metal como mercadoria. Quatro variáveis decidem se um lote é aceito: origem da liga e do fundido, diâmetro e tolerância, têmpera e condição da superfície e rastreabilidade até o número de calor. Faça tudo certo e os conectores, cabos de controle, condutores de termopares e elementos de retenção formados por fios se comportam de maneira previsível. Perder uma e a inspeção final não recuperará a remessa.
A versão curta
- A fonte da liga e do fundido são questões de qualificação, não de preço.
- A tolerância do diâmetro e a ovalidade determinam a qualidade da crimpagem, a força de inserção e a forma como um anel formado se encaixa em sua ranhura.
- A têmpera e a condição da superfície decidem a vida em fadiga; uma passagem de tração não diz nada sobre se o fio racha quando torcido.
- Rastreabilidade, peso do revestimento e registros de limpeza são as primeiras coisas que um auditor pede para ver.
Onde o fio de precisão carrega a carga na indústria aeroespacial e de defesa
Seis funções são responsáveis pela maior parte do consumo de fios de precisão em fuselagens, motores e plataformas terrestres. Cada um tem um modo de falha diferente e a especificação que protege uma função pode ser irrelevante para a próxima.
Fio de bloqueio e fio de segurança
Fio de 0,5 mm a 1,6 mm torcido através de cabeças de fixação, invólucros de conectores e painéis de acesso. A consistência da têmpera é a propriedade controladora: o fio muito duro racha na primeira torção, o fio muito mole estica e perde a pré-carga.
Sinais aviônicos e condutores de energia
Condutores trançados finos e ultrafinos, geralmente cobre revestido, chicotes lotados. Em bitolas pequenas, o defeito dominante é o dano no fio na crimpagem, e não no condutor em si.
Cabos de controle mecânico
Os fios transmitem o movimento do cockpit ou do atuador em fuselagens e veículos blindados. Os fios resistentes à corrosão e o comprimento de torção controlado determinam a folga, o estiramento e o intervalo de manutenção.
Elementos de retenção formados por arame
Fios e tiras de aço de mola formados em anéis de retenção e clipes que mantêm rolamentos, pinos e eixos em posição. O ajuste da ranhura, a espessura radial da parede e a dureza decidem se o elemento assenta e permanece.
Elementos de mola e suporte de carga
Aço mola formado em arruelas cônicas e elementos de compressão. A variação de espessura e planicidade de alguns micrômetros altera a curva carga-deflexão e a pré-carga que a junta realmente vê.
Sensor, termopar e fio de blindagem
Os sensores do motor e da fuselagem dependem do fio que mantém a calibração através do ciclo térmico, enquanto as blindagens trançadas cuidam do aterramento e do controle eletromagnético.
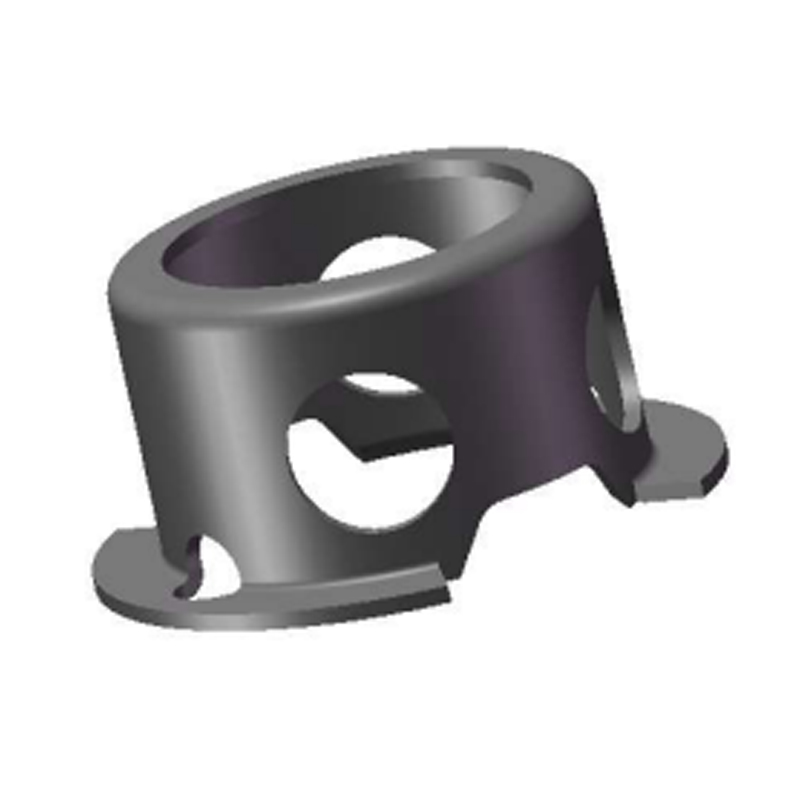
A quarta e a quinta funções são onde uma especificação de fio se torna uma peça acabada e onde a aquisição geralmente perde o controle. Os eclips externos de aço para molas resilientes no padrão DIN 6799 são um bom exemplo: eles são baratos por peça e caros por falha, porque um anel que não assenta interrompe uma linha de montagem em vez de uma única bancada.
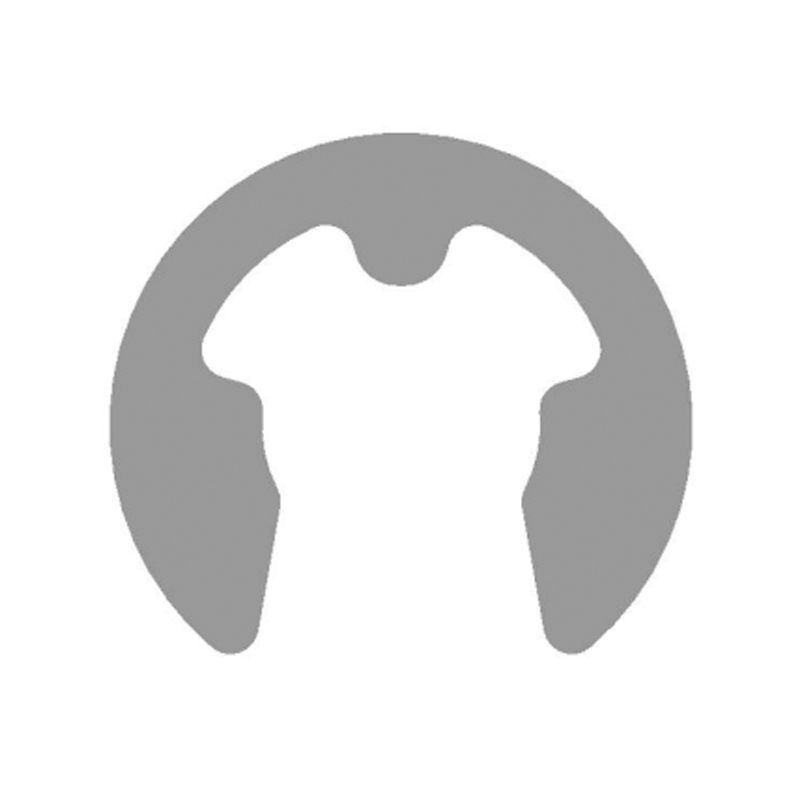 Fornecedores de E-Clip externo de aço de mola resiliente-DIN6799 Home Produtos Anéis Externos Mola Resiliente E-Clip Externo de Aço-DIN6799 Ver Produto →
Especificando fio de precisão: as quatro variáveis que os compradores subestimam
Os pedidos de compra de fios geralmente seguem uma única linha: material, diâmetro, têmpera. Isto não é suficiente para um programa de defesa, e as lacunas surgem na primeira inspeção do artigo ou posteriormente.
1. Origem da liga e do fundido
O código da liga é apenas metade da resposta. Os compradores também precisam da fonte de fusão, porque as cláusulas de metais especiais e os desenhos controlados por exportação limitam a origem do material. Uma classe de aparência compatível proveniente de uma usina não aprovada é um dos motivos mais comuns pelos quais uma remessa para no portão.
2. Diâmetro, ovalidade e curvatura
Uma faixa de mais ou menos 0,01 mm é normal em medidores finos e deve ser medida da mesma forma pelo fornecedor e pelo cliente. A ovalidade e a curvatura são igualmente importantes: um condutor fora do círculo se curva de maneira desigual e um anel formado com espessura de parede radial irregular inclina-se em sua ranhura e perde retenção.
3. Têmpera, alongamento e superfície
A têmpera de mola ou recozida, com uma faixa de alongamento declarada, é o que torna a torção e a conformação previsíveis. A condição da superfície – marcas de desenho, dobras, lubrificante residual – determina se as trincas por fadiga começam em um ponto de contato de dobra, crimpagem ou ranhura.
4. Revestimento, limpeza e documentação
O peso do revestimento, a adesão e a soldabilidade devem ser indicados numericamente e não por descrição. Solicite números de calor, certificados de fábrica e um certificado de inspeção com o lote e confirme se o fio foi limpo e embalado para sobreviver ao transporte.
Vale a pena colocar cinco perguntas na RFQ antes que o preço seja discutido:
- Qual é a fonte de fusão e ela atende à cláusula aplicável sobre metais especiais?
- Qual tolerância se aplica ao diâmetro e à ovalização e como ela é medida?
- Qual faixa de têmpera e alongamento se aplica e um teste de torção ou dobra faz parte da aceitação?
- Qual peso de revestimento e classe de adesão são necessários?
- Quais documentos acompanham o lote – certificado da fábrica, certificado de inspeção, relatório de teste?
Onde o fio ou tira termina como um elemento de retenção ranhurado, a especificação da peça correspondente tem o mesmo peso. Um anel de retenção de eixo que atenda dimensionalmente à DIN 471 ainda pode falhar se a profundidade da ranhura ou a dureza do anel ficar fora da faixa pretendida, portanto, o anel e a ranhura são melhor qualificados juntos, em vez de separadamente.
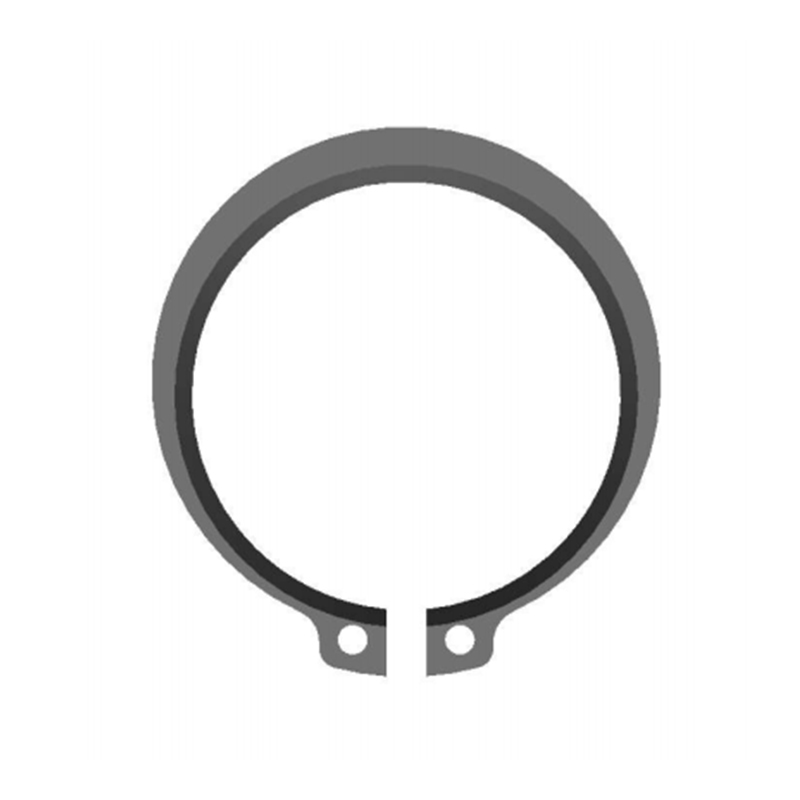 Clipes de retenção externos para fornecedores de eixos-DIN471 Home Produtos Anéis Externos Anéis Externos para Eixos-DIN471 Ver Produto →
Comparando ligas de arame para serviços aeroespaciais e de defesa
A seleção da liga geralmente começa com a faixa de temperatura e o ambiente de corrosão, depois se restringe à resistência e ao custo. A tabela abaixo compara as notas que aparecem com mais frequência nas especificações do programa.
O índice de custo é a coluna menos importante até ser a única que resta. Os engenheiros que selecionam apenas o custo geralmente retornam à mesa após uma falha por corrosão, e a segunda qualificação custa mais do que o material jamais custou. A mesma lógica se aplica a elementos de mola de suporte de carga, como uma arruela de pressão Belleville de alta carga de acordo com DIN 2093, onde um desvio de dureza ou planicidade altera a força que a junta suporta, e não apenas a aparência da peça.
 Arruela de pressão Belleville de alta carga - Fornecedores DIN2093 Casa Produtos Arruela de pressão Belleville Arruela de pressão Belleville de alta carga-DIN2093 Ver Produto →
Métricas ocultas: onde se concentram as não conformidades relacionadas aos fios
Os dados de inspeção recebidos da produção alimentada por fio raramente são publicados, mas o padrão se repete nas carteiras de pedidos aeroespaciais e de defesa. O desvio do diâmetro e a condição da superfície juntos são responsáveis por cerca de seis em cada dez rejeições, e ambos são detectáveis na entrada da mercadoria.
A última barra é a que custa mais por evento. Uma lacuna de rastreabilidade não produz uma peça ruim, mas sim uma retenção: o lote é colocado em quarentena, a sequência de construção é replanejada e o cliente é notificado. Um micrômetro a laser, uma verificação de adesão do revestimento e um pacote de certificados limpos custam muito menos do que uma remessa suspensa.
Como a demanda por fios de precisão se divide entre a indústria aeroespacial e a defesa
A demanda não é distribuída uniformemente e a divisão explica por que os requisitos de bitola e tolerância continuam cada vez mais rígidos. A aviônica e o motor trabalham juntos absorvendo mais da metade do volume e ambos vivem no limite da faixa de medição.
- Conjuntos de aviônicos e chicotes: 32 por cento
- Hardware de motor e controle de vôo: 24 por cento
- Fixação estrutural da fuselagem: 18 por cento
- Plataformas terrestres e navais: 15 por cento
- Sistemas espaciais e de satélite: 11 por cento
Leia o gráfico como um mapa de compras. A participação de 32% em aviônicos é onde a qualidade da crimpagem e a adesão do revestimento dominam; a participação de 24% do motor é onde a temperatura e o comportamento de oxidação decidem a escolha da liga; a participação de 18% na fuselagem é onde os componentes de retenção e travamento formados por arame são consumidos em quantidade. Construir uma lista de fornecedores em torno de um desses três segmentos raramente cobre os outros dois.
Da especificação do fio à liberação da produção: um caminho de qualificação em cinco etapas
Etapa 1: Definir o ciclo de trabalho
Faixa de temperatura, vibração, umidade, névoa salina e vida útil esperada, mapeadas de acordo com a norma aplicável. Duas a quatro semanas de engenharia são normais e é o estágio mais barato para acertar.
Passo 2: Qualifique a fonte de fusão
Confirme as restrições de importação e cláusulas de metais especiais e colete números de calor e certificados de usina antes de qualquer amostra ser coletada. Esta etapa evita a classe de falha mais cara.
Etapa 3: inspeção do primeiro artigo
Diâmetro e ovalidade, tração, alongamento, dureza, peso do revestimento e exame visual na ampliação. Para lockwire, adicione um teste de torção destrutivo nos comprimentos das amostras.
Passo 4: Valide o processo
Desenhar, recozer, limpar, chapear e formar cada movimento do material. Verifique o retorno elástico e o ajuste da ranhura em peças moldadas em vez de amostras planas, porque é aí que o comportamento de conformação aparece.
Etapa 5: Liberação para produção
Segregação de lotes, controle primeiro a entrar, primeiro a sair e rastreabilidade de códigos de barras, seguindo as mesmas disciplinas utilizadas em todos os o fluxo de produção interno , além de amostragem AQL e classificação óptica automatizada para peças moldadas.
As etapas 3 e 4 são onde a maioria dos programas descobre que suas especificações estavam incompletas. Se a inspeção do primeiro artigo for aprovada, mas as primeiras mil peças formadas saírem da tolerância, o problema geralmente é a capacidade do processo e não o fio de entrada.
Manutenção, conformidade e a documentação que protege o lote
A conformidade neste segmento envolve principalmente evidências. Um lote de fio que não pode ser rastreado até a fusão, um peso de revestimento que foi assumido em vez de medido ou um registro de tratamento térmico que existe apenas por e-mail surgirão durante uma auditoria do cliente e, muitas vezes, anos após a entrega.
- Cláusulas de materiais restritos: verifique a aprovação do país de fusão e do moinho em relação ao desenho antes do pedido, não após a chegada.
- Sistema de qualidade: um sistema de gestão de qualidade aeroespacial, além de aprovações credenciadas de processos especiais para tratamento térmico e galvanização.
- Evidência de teste: verificação mecânica e metalúrgica de laboratório competente; nosso centro de testes obteve acreditação CNAS , que mantém os relatórios utilizáveis em auditorias de clientes.
- Retenção de registros: mantenha registros de lote, calor, revestimento e inspeção durante o período definido pelo programa, normalmente dez anos ou a vida útil da plataforma.
- Armazenamento e manuseio: o fio galvanizado tem prazo de validade, as bobinas não devem ser dobradas e as regras de raio mínimo de curvatura se aplicam tanto na bancada quanto no desenho.
O planejamento da manutenção segue a mesma lógica. Onde fio de precisão for usado para travamento de segurança ou elementos de retenção, substitua conforme as condições e não conforme o calendário, e substitua todo o conjunto de travamento em vez de um único laço. Safras mistas são difíceis de rastrear e fáceis de julgar mal.
O fio de precisão é um pequeno item com grande efeito no cronograma do programa. A regra de trabalho é simples: especifique o sistema de materiais, não o material. Nomeie a liga e a fonte de fusão, indique o diâmetro e a tolerância de ovalidade com o método de medição, defina a têmpera e o alongamento com um teste de torção ou dobra e exija o peso do revestimento mais um pacote de certificados com cada lote.
Para componentes formados por arame, estenda a mesma disciplina à geometria correspondente. Anéis, clipes e elementos de mola são tão bons quanto a ranhura, furo ou sede contra os quais trabalham, e uma junta qualificada como sistema custa menos para manter em serviço do que duas peças qualificadas separadamente.