Um anel de retenção de eixo tem uma das tarefas mais exigentes em uma montagem mecânica: ele deve encaixar-se em uma ranhura usinada, assentar firmemente contra uma face de rolamento e manter essa posição durante anos de vibração e ciclos de carga. A razão pela qual ele pode fazer tudo isso se resume à liga de que é feito e às operações de trabalho a frio que o moldam. O trabalho a frio de ligas não é um processo único; é uma família de técnicas de conformação que fortalecem permanentemente o metal, mantendo as tolerâncias rígidas das quais os fixadores dependem.
O que o trabalho a frio faz com uma liga
O trabalho a frio, também chamado de conformação a frio ou endurecimento por trabalho, deforma o metal abaixo de sua temperatura de recristalização. Em vez de se recuperar em novos grãos, a estrutura cristalina da liga é esticada, dobrada e comprimida. As luxações multiplicam-se, os grãos alongam-se e o metal torna-se mais duro e mais forte. É por isso que uma tira fina de aço carbono pode se tornar um anel de retenção temperado por mola após ser laminada, estampada e formada.
A força vem com uma compensação
Com maior resistência vem menor ductilidade. Uma liga que foi trabalhada a frio de forma muito agressiva pode rachar ou saltar durante a flexão. Isto é especialmente importante para anéis de retenção porque suas extremidades divididas devem se abrir para instalação e depois retornar ao formato original. O equilíbrio entre trabalho a frio suficiente para produzir um alto limite de escoamento e ductilidade suficiente para sobreviver à instalação é o que separa uma peça confiável de uma peça frágil.
Por que os fixadores dependem de ligas trabalhadas a frio
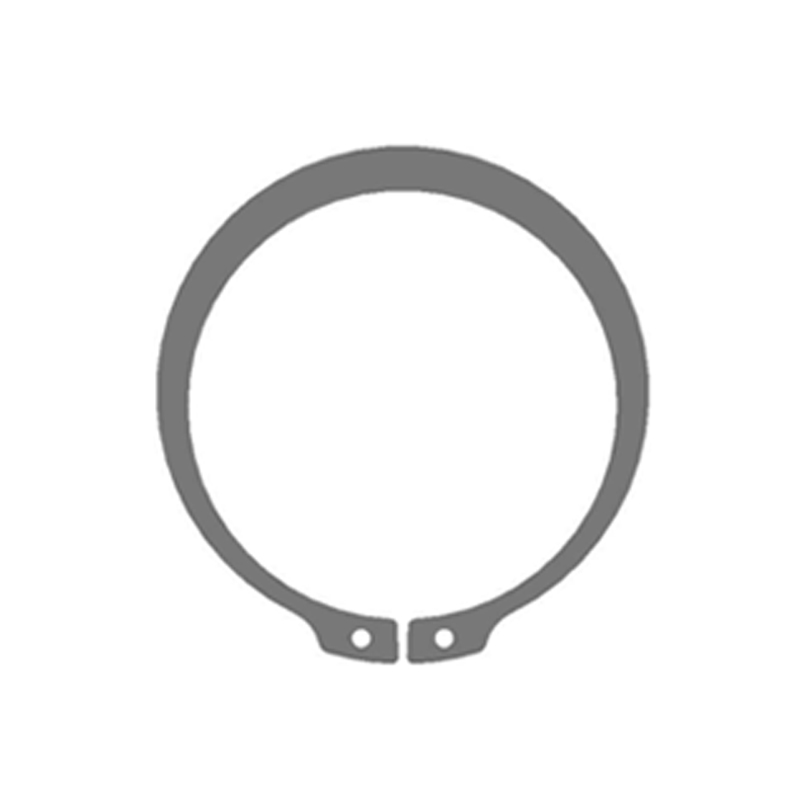
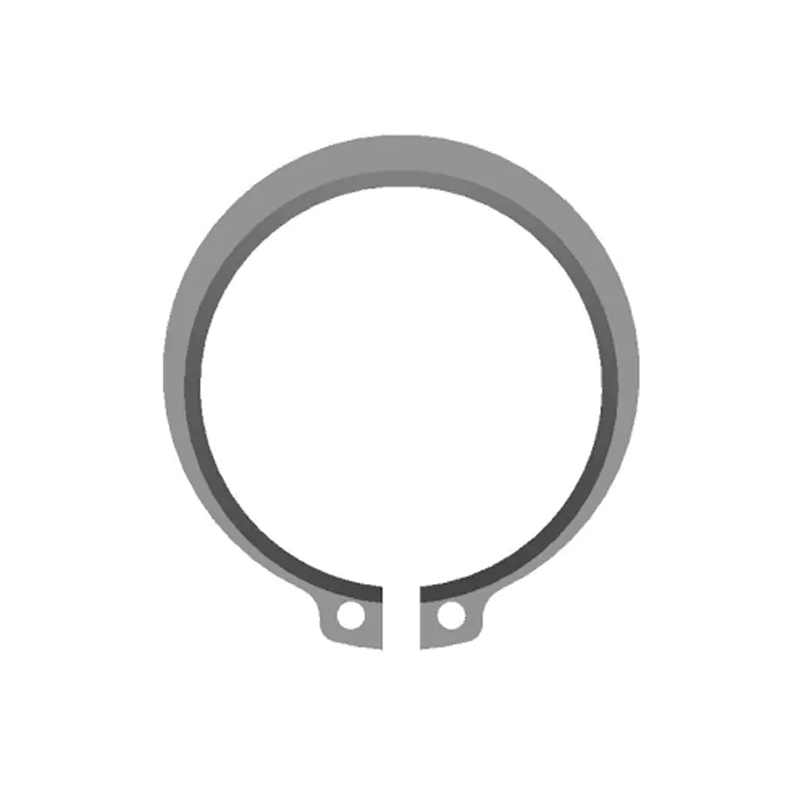
Fixadores como anéis de retenção, arruelas e anéis elásticos são quase sempre especificados em condições de trabalho a frio. O trabalho a frio cria uma superfície lisa, densa e dimensionalmente consistente. Também aumenta o limite elástico, que é exatamente o que um componente de retenção axial precisa. Quando combinadas com um tratamento térmico subsequente, as ligas trabalhadas a frio podem fornecer resistência à tração, resistência à fadiga e desempenho ao desgaste muito acima do que o metal base forneceria sozinho. Por exemplo, nosso anéis de retenção externos para eixos conforme DIN 471 são produzidos a partir de tiras de aço para molas trabalhadas a frio que são estampadas e depois tratadas termicamente para atingir uma taxa de mola consistente.
 Clipes de retenção externos personalizados para fornecedores de eixos-DIN471, empresa Como fornecedores de anéis de retenção externos personalizados para eixos-DIN471 na China e empresas de anéis de retenção externos para eixos-DIN471, Dongbo Fastener Custom Ext ... Ver Produto →
Processos de trabalho a frio usados em componentes de liga
O trabalho a frio abrange uma série de operações, e cada uma altera a liga de uma maneira ligeiramente diferente. As quatro famílias mais relevantes para a produção de fixadores são compressão, flexão, cisalhamento e trefilação. A estampagem de precisão combina vários deles em um único ciclo de prensagem, e é por isso que é o método preferido para anéis de retenção e arruelas de alto volume.
Estampagem e dobra
A estampagem é o coração da produção de anéis de retenção. Uma tira de liga de aço é alimentada através de uma matriz progressiva que corta a forma externa, molda a divisão e forma a seção transversal. As operações de dobra criam o perfil curvo que permite que um anel de retenção se encaixe em uma ranhura. Como o material resiste à deformação, as matrizes devem ser projetadas com compensação de retorno elástico; caso contrário, a peça final ficará muito aberta ou muito fechada na ranhura.
Desenhar, cortar e como eles interagem
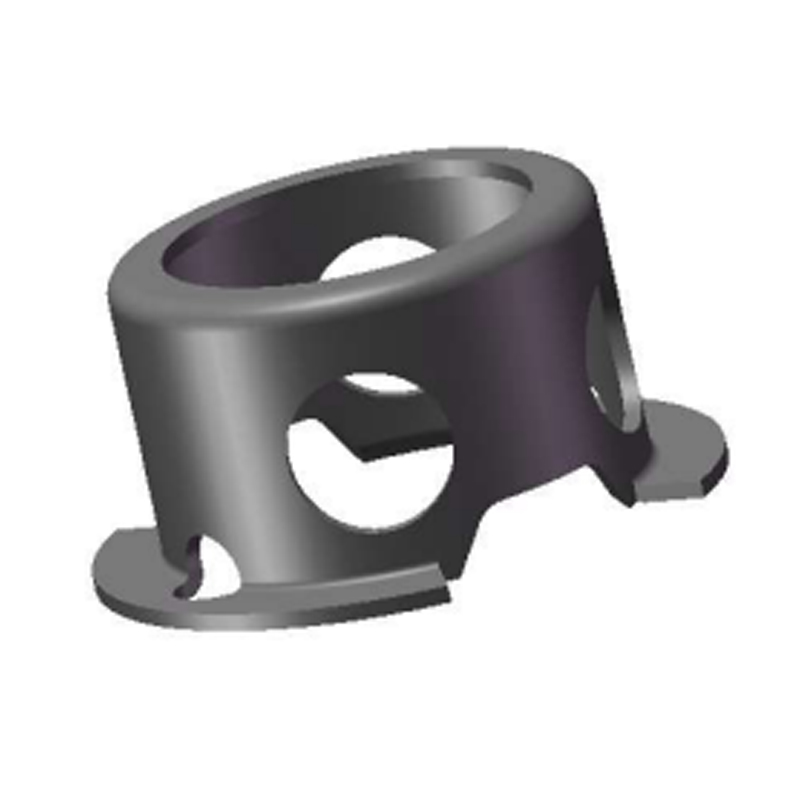
O cisalhamento corta o material, enquanto o estiramento o empurra para dentro da cavidade da matriz para formar bolsas ou flanges. Estas operações são comuns em peças estampadas fora do padrão, como suportes e gaiolas. A própria zona de cisalhamento se torna uma camada trabalhada a frio, o que pode aumentar a dureza da aresta, mas também pode criar microfissuras se a folga entre o punção e a matriz estiver errada. Por esta razão, folgas de precisão e manutenção regular da matriz não são opcionais em peças de liga trabalhadas a frio.
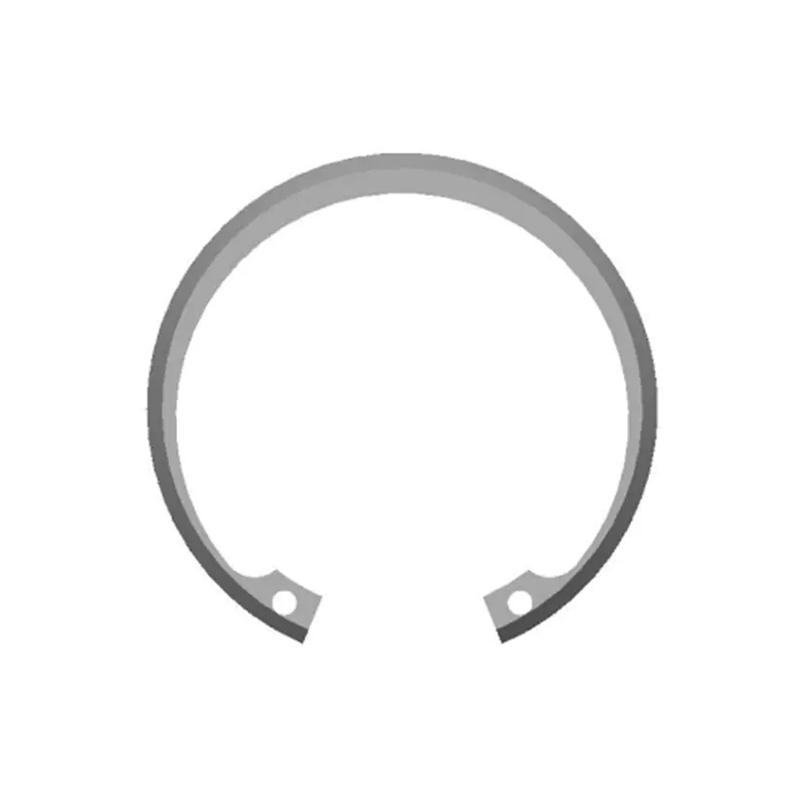
Os anéis de retenção internos para furos são formados com os mesmos princípios de trabalho a frio, embora a geometria seja invertida para que o anel assente dentro do furo do alojamento. Nosso anéis de retenção internos conforme DIN 472 siga este processo e sejam inspecionados dimensionalmente após a conformação para verificar o diâmetro livre e o ajuste da ranhura.
 Fornecedores de anéis de retenção DIN472 1.4122, Empresa de anel de retenção interno DIN472 Como fornecedores de anéis de retenção DIN472 1.4122 da China e empresa de anel de retenção interno DIN472, o fixador Dongbo fornece clipe de anel DIN472 1.4122 personalizado... Ver Produto →
Escolhendo a liga certa para um fixador trabalhado a frio
Nem toda liga responde ao trabalho a frio da mesma maneira. Alguns trabalhos endurecem rapidamente e requerem recozimento entre as operações; outros se formam facilmente, mas não possuem propriedades de elasticidade após o tratamento térmico. Para a maioria dos anéis de retenção e arruelas industriais, a seleção de materiais se resume a quatro famílias.
| Famílias de ligas comumente especificadas para fixadores trabalhados a frio e considerações típicas de projeto. | |||
| Família de liga | Componentes típicos | Comportamento no trabalho a frio | Nota de projeto |
| Aço de médio carbono (por exemplo, 65Mn, C67S) | Anel de retenção externo, anéis elásticos | Endurecimento moderado, boa conformabilidade | Necessita de tratamento térmico controlado para restaurar a ductilidade. |
| Aço de mola de liga (por exemplo, 51CrV4, 50CrV4) | Arruelas para serviço pesado, anéis de retenção para alta carga | Maiores forças de formação; excelente resistência à fadiga | Evite cantos agudos que concentram o estresse. |
| Aço inoxidável (por exemplo, 301, 1.4310) | Anilhas resistentes à corrosão, fixadores marítimos | Endurecimento rápido por trabalho; requer ferramentas robustas | O acabamento superficial e a passivação são importantes. |
| Ligas de alumínio (por exemplo, 5052, 6061) | Arruelas leves, suportes espaçadores | Macio e fácil de formar, baixo limite elástico | Não para aplicações com altas taxas de mola. |
Aço para molas e o papel do tratamento térmico
Os aços liga para molas são a escolha padrão para anéis de retenção trabalhados a frio porque são moldáveis o suficiente para serem estampados e depois temperados para produzir uma característica de mola estável. As peças padrão DIN 471 e DIN 472, por exemplo, contam com esta sequência para garantir que o anel assentará corretamente e manterá a retenção axial sob repetidos ciclos de carga.
Fornecimento de fixadores de liga trabalhada a frio: verificações importantes
Como o trabalho a frio altera o metal permanentemente, pequenas diferenças na química do material, no desgaste da matriz ou nas configurações da prensa podem levar uma peça para fora da tolerância. Compradores e engenheiros de projeto devem verificar diversas coisas antes de aprovar um fornecedor.
Tolerância dimensional e controle de retorno elástico
Os anéis de retenção são definidos pela largura da ranhura, espessura do anel e diâmetro livre. As peças trabalhadas a frio retornam naturalmente após a conformação, portanto, as ferramentas devem ser construídas para compensar. Solicite relatórios dimensionais documentados e confirme se o diâmetro livre e a largura da folga são medidos nas mesmas condições da montagem final.
Tratamento térmico e condição da superfície
O trabalho a frio por si só raramente é suficiente para fixadores de alto desempenho. As melhores peças são formadas a frio, depois endurecidas e revenidas, depois limpas e tratadas superficialmente. Um fornecedor que controla essas etapas internamente tem maior probabilidade de manter uma dureza consistente e evitar a descarbonetação. Nosso capacidades de fabricação incluem estampagem de precisão, tratamento térmico, fosfatização, limpeza ultrassônica e classificação óptica sob o mesmo teto.
Controle de qualidade e rastreabilidade
Procure inspeção óptica automatizada, testes de dureza e rastreabilidade de lote. Para grandes volumes, a consistência é tudo. Em nossas instalações, os pedidos de produção são rastreados por meio de ERP com controle do tipo primeiro a entrar, primeiro a sair, e cada lote passa por triagem óptica automática antes de ser embalado.
Ligas personalizadas trabalhadas a frio e formatos não padronizados
Quando os catálogos padrão não se adequam à aplicação, o trabalho a frio abre a porta para formatos personalizados. Peças estampadas não padronizadas podem ser desenvolvidas com as mesmas famílias de ligas e controles de processo usados para anéis de retenção padrão, mas com geometria adaptada a um alojamento, suporte ou gaiola específico. Um bom exemplo é um anel de retenção externo de formato especial resistente ao desgaste , que é estampado a frio a partir de uma tira de liga e depois tratado termicamente para aplicações que apresentam desgaste abrasivo. Se o projeto começa a partir de um esboço ou de uma peça padrão falhada, nosso serviço de personalização de produtos pode transformá-lo em um componente produzível.
 Fornecedores de clipes de retenção externos com formato especial, resistentes ao desgaste e personalizados, empresa Como fornecedores de anéis de retenção externos de formato especial resistentes ao desgaste personalizados na China e empresa de anéis de retenção externos de formato especial resistentes ao desgaste, Dong... Ver Produto →
Considerações finais sobre ligas para trabalho a frio
O trabalho a frio de ligas não é uma etapa genérica de fabricação; é uma decisão metalúrgica que afeta a resistência, elasticidade, tolerância e vida útil. Para anéis de retenção, anéis de retenção e fixadores estampados, a combinação de conformação a frio e tratamento térmico controlado proporciona o desempenho mecânico do qual dependem as máquinas modernas. Ao compreender como o trabalho a frio altera a liga, você pode especificar peças melhores, reduzir falhas em campo e escolher um parceiro de fabricação que controle o processo desde a tira até o componente acabado.