Cada vez que um eixo gira em uma caixa de engrenagens, atuador ou rotor de turbina eólica, um anel estampado a frio geralmente é o que evita que o conjunto se separe. A estampagem a frio é um processo de conformação à temperatura ambiente: uma bobina de aço para mola ou tira de aço inoxidável é alimentada em uma prensa, depois moldada, perfurada e dobrada por uma matriz progressiva nas peças acabadas. É a rota de produção padrão para anéis de retenção, anéis de retenção e arruelas estampadas porque combina eficiência de material, velocidade e repetibilidade dimensional. Este artigo explica como funciona o processo, quais tolerâncias ele pode conter, quais indicadores de materiais são importantes e como redigir uma especificação de compra que sobreviva ao contato com uma linha de produção real.
Conclusão principal: A estampagem a frio oferece o menor custo unitário e as dimensões mais consistentes para anéis de retenção, anéis de retenção e arruelas estampadas em volumes médios a altos. A precisão que você realmente alcança, no entanto, é decidida pela folga da matriz, pela compensação do retorno elástico e pela tolerância da tira de entrada – e não pela velocidade ou tonelagem da prensa.
O que acontece dentro de uma matriz de estampagem a frio
A prensa alimenta o material da bobina em uma ferramenta progressiva e cada golpe avança a tira uma estação. Uma estação molda o contorno externo, a próxima perfura as saliências ou ranhuras e a estação seguinte forma o chanfro antes que a peça seja separada da tira. Um anel de retenção externo, por exemplo, passa de uma tira plana a um anel completo em menos de um segundo e depois passa por um sistema de classificação que rejeita qualquer coisa fora da janela dimensional.
Três princípios físicos explicam por que o processo se comporta dessa maneira:
Deformação a frio
Nenhum aquecimento significa nenhuma incrustação e nenhuma camada descarbonetada. A superfície preservada contribui diretamente para a resistência à fadiga, razão pela qual os anéis de aço estampado para molas podem suportar milhões de ciclos em uma montagem vibratória.
Endurecimento por trabalho
A estampagem adiciona dureza ao longo das bordas cortadas e cantos formados. Dependendo da classe, uma tira de aço para mola recebida pode ganhar de 10 a 20 HRC durante o curso, muitas vezes eliminando uma operação de endurecimento separada.
Primavera de volta
Todo material elástico tenta retornar à sua forma original após a formação. Os fabricantes de ferramentas dobram os ângulos em uma quantidade calculada, normalmente de 2 a 5 graus para aço para molas, e confirmam a compensação nas peças do primeiro artigo.
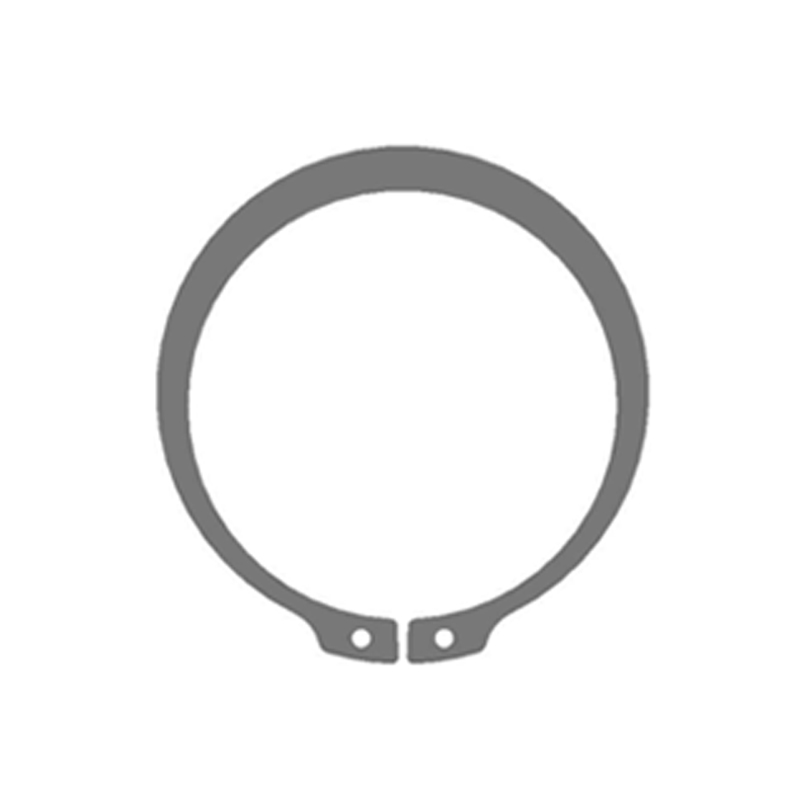
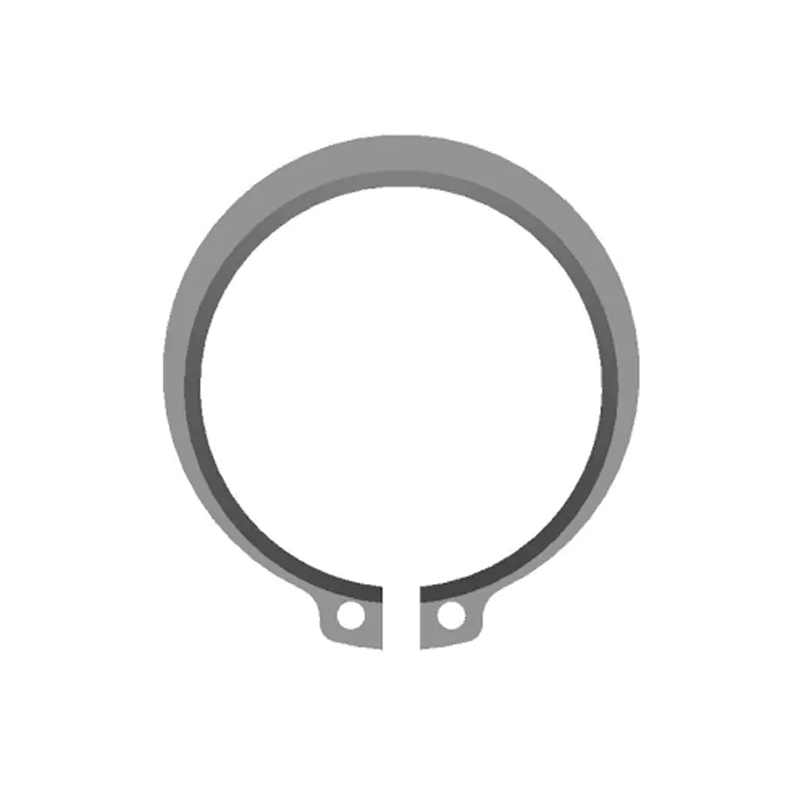
Os anéis de retenção externos DIN 471 para eixos mostram esta precisão na prática. Com a folga de corte mantida em 8 a 12 por cento da espessura da tira e a espessura do material mantida dentro de ±0,02 mm, o anel acabado assenta firmemente na ranhura sem folga, mas permanece fácil de remover com um alicate de freio.
 Anel de retenção externo DIN 471 para eixos com tolerâncias de precisão Esses anéis de retenção externos para eixos apresentam folga de corte precisa e controle rígido da espessura do material, garantindo assentamento seguro nas ranhuras e permanecendo removíveis com alicates padrão. Adequado para retenção axial em montagens mecânicas. Ver Produto →
Estampagem a frio vs. forjamento a quente, usinagem e formação de arame
A tabela abaixo posiciona a estampagem a frio em relação às três alternativas que um comprador pode avaliar para a mesma geometria do anel de retenção.
A coluna de tolerância é a principal razão pela qual os compradores de fixadores de precisão escolhem a estampagem a frio em vez do forjamento a quente: com geometria comparável, a estampagem a frio mantém a variação dimensional cerca de seis vezes mais estreita enquanto utiliza uma fração da energia.
Indicadores ocultos que controlam a vida útil
Um desenho geral lista o diâmetro externo e a espessura, mas a longa vida útil é decidida por alguns valores que raramente aparecem no desenho:
- Altura da rebarba — mantenha abaixo de 0,10 mm no lado do rompimento e peça para que a rebarba fique voltada para longe da superfície de contato da ranhura.
- Consistência de dureza — dentro de ±3 HRC em todo o lote quando o tratamento térmico for especificado; spreads maiores geralmente significam carregamento instável do forno ou química da tira.
- Resistência à tração — definido pela classe do material mais o endurecimento por trabalho; o gráfico abaixo mostra valores mínimos típicos.
- Resistência à fadiga — para aplicações dinâmicas, exigir validação além de 100.000 ciclos em carga de trabalho antes do lançamento da produção.
A tabela abaixo lista as resistências à tração mínimas para cinco tipos de materiais comumente especificados para anéis de retenção estampados:
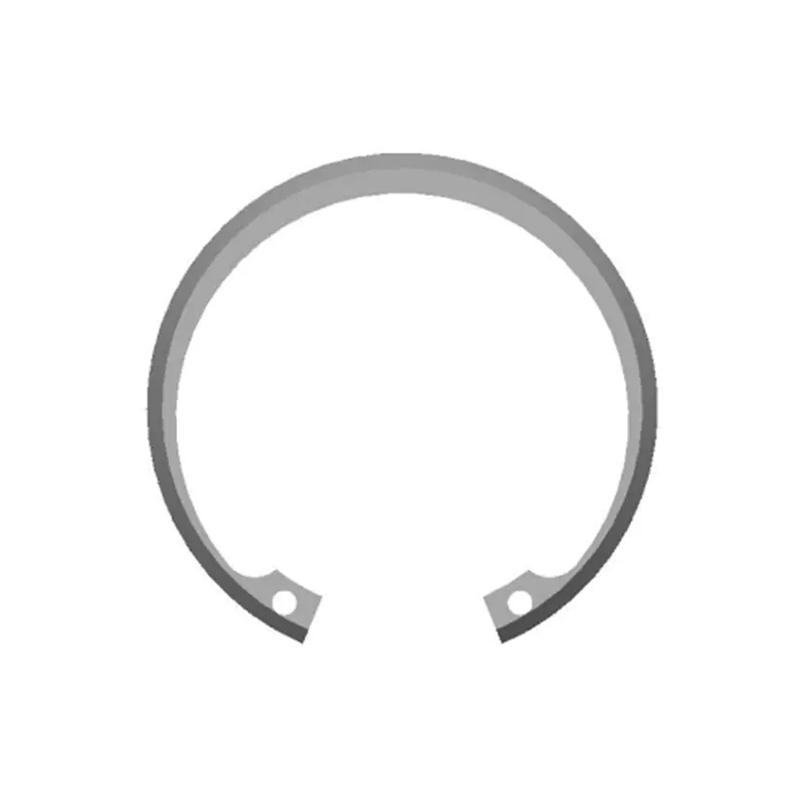
As peças montadas no furo dependem dos mesmos parâmetros. Os anéis de retenção internos métricos DIN 472 travam em uma ranhura usinada dentro de um alojamento e sua força de retenção depende das dimensões do anel e da tolerância da largura da ranhura. Se a espessura da tira de entrada variar, a dureza da zona de cisalhamento muda e o anel pode ficar solto sob vibração.
 Anel de retenção interno métrico DIN 472 para ranhuras de furo Fabricados de acordo com os padrões métricos DIN 472, esses anéis de retenção internos travam nas ranhuras usinadas do alojamento para evitar movimento axial. Sua força de retenção depende de dimensões precisas do anel e tolerâncias de largura de canal, cruciais para montagens resistentes a vibrações. Ver Produto →
Distribuição industrial de fixadores estampados a frio
Os programas de produção de máquinas automotivas, eólicas e de construção mostram um claro padrão de concentração. O setor automotivo consome a maior parcela de anéis de retenção estampados, pois cada veículo carrega centenas deles em transmissões, sistemas de direção, freios e mecanismos de assento. A energia eólica é o segmento de crescimento mais rápido, onde os componentes de retenção axial protegem investimentos de alto valor em sistemas de transmissão.
As caixas de engrenagens de turbinas eólicas especificam cada vez mais arruelas de pressão Belleville de alta carga para manter os parafusos dos flanges sob pré-carga, apesar das cargas de flexão alternadas. A DIN 2093 define as classes de carga e faixas de dimensões para essas arruelas, e a estampagem a frio as produz economicamente a partir de aço para molas especialmente laminado. As mesmas arruelas aparecem em sistemas de suspensão e equipamentos de construção pesados, onde vibrações e choques fazem parte da operação normal.
 Arruelas de pressão Belleville de alta carga DIN 2093 Molas prato cônicas conforme DIN 2093, projetadas para manter a pré-carga do flange sob cargas alternadas. Eles absorvem choques, compensam a folga dos parafusos e são amplamente utilizados em turbinas eólicas, sistemas de suspensão e equipamentos pesados para conexões aparafusadas confiáveis. Ver Produto →
Lista de verificação de cinco etapas para obter fixadores estampados a frio
A sequência abaixo segue a lógica de um projeto real de sourcing, desde a seleção padrão até a inspeção de recebimento. Cada etapa tem influência direta no desempenho da montagem final.
Confirme a geometria padrão e da ranhura
Escolha entre DIN 471 (eixo), DIN 472 (furo), DIN 984 (dente interno), DIN 2093 (Belleville) ou um desenho personalizado. A norma também define as dimensões da ranhura na peça correspondente, portanto verifique a largura e a profundidade da ranhura antes de solicitar um orçamento.
Especifique a qualidade do material
Aços para molas como C67S, 65Mn e 51CrV4 oferecem a melhor relação resistência/custo para aplicações dinâmicas. Classes de aço inoxidável como SUS301 e SUS304 são escolhidas pela resistência à corrosão e serviço em altas temperaturas, aceitando uma resistência à tração mais baixa.
Definir tolerâncias críticas e direção da rebarba
Indique qual lado do anel é a face funcional, afaste a rebarba dele e confirme a altura máxima permitida da rebarba. Uma peça estampada não é usinada; tornar a tolerância realista para o método de fabricação.
Selecione o tratamento de superfície
Superfícies oleadas, fosfatadas, zincadas ou passivadas adequam-se cada uma a um ambiente diferente. A fosfatização, por exemplo, fornece um revestimento de base que também melhora a resistência à corrosão, enquanto a zincagem é típica para localizações na parte inferior da carroceria de automóveis.
Planejar a inspeção de entrada
Combine os níveis de amostragem, testes de dureza, verificações de calibre e um teste de ajuste de ranhura com um eixo ou furo representativo. Combinado com a classificação óptica automática do fornecedor, isso fecha o ciclo antes que as peças cheguem à linha de montagem.
Se a sua peça estiver fora do catálogo padrão, as equipes de engenharia poderão adaptar a geometria, o material e o revestimento junto com um fabricante de estampagem que administra um serviço dedicado. peças estampadas não padronizadas personalizadas programa. Levar o desenvolvimento para dentro da fábrica de estamparia evita a transferência de problemas de tolerância entre dois fornecedores diferentes.
Mantendo a qualidade em uma linha de estampagem de alto volume
A lacuna entre uma amostra de protótipo perfeita e um lote de 500.000 peças é a parte mais difícil de controlar na estampagem a frio. O desgaste da matriz altera a folga de corte, a dureza entre bobinas varia ligeiramente e a carga do forno de tratamento térmico afeta a uniformidade da dureza. A produção consistente requer, portanto, mais do que uma boa ferramenta: precisa de um sistema de processo.
Um totalmente linha de produção verticalmente integrada — desde laminação de precisão e fabricação de matrizes até estampagem, tratamento térmico, fosfatização, limpeza ultrassônica e inspeção óptica automática — mantém todas essas variáveis dentro de um único circuito. O controle estatístico do processo rastreia dimensões críticas a cada hora, e um desvio fora dos limites de controle interrompe a linha antes que as peças defeituosas se multipliquem.
Os compradores se protegem insistindo em três coisas: certificados de material do fornecedor da bobina, um relatório de inspeção do primeiro artigo para cada nova ferramenta ou lote de material e um sistema de rastreabilidade que vincula cada código de lote à ordem de produção. Um laboratório de testes interno com status credenciado, como o CNAS, também elimina a maioria dos argumentos sobre dureza e resultados de tração após o envio.
A estampagem a frio continua sendo, no fundo, um processo simples. Mas a diferença entre um anel que dura e um que quebra após alguns milhares de ciclos geralmente se resume aos parâmetros abordados neste artigo: a qualidade do material, a folga da ferramenta, a condição da aresta e a disciplina do ciclo de qualidade.