Uma equipe de manutenção de uma fábrica de alimentos substitui o mesmo anel de retenção do eixo a cada 14 meses. O anel tem 17-4 PH, envelhecido até H900 porque essa era a coluna mais forte na folha de dados e continua rachando na saliência onde a água de lavagem se acumula. A liga não é o problema. A condição é. O H900 compra cerca de 1.310 MPa de limite de escoamento e paga por isso com a maior parte da margem de corrosão sob tensão do tipo.
A resposta curta: 17-4 (UNS S17400, AISI 630, EN 1.4542) é um aço inoxidável martensítico endurecível por precipitação. Você usina ou carimba na condição tratada com solução macia e, em seguida, envelhece entre 480 °C e 620 °C para atingir algo entre 725 MPa e 1.310 MPa de limite de escoamento. Especifique-o quando precisar de resistência além da série 300 e resistência à corrosão além da série 400 e quando controlar a etapa de envelhecimento. Não especifique quando cloretos, ácido quente ou uma temperatura de serviço sustentada acima de aproximadamente 300 °C definirem o limite.
Quase todas as falhas do 17-4 que vemos remontam à mesma causa raiz: o tratamento de envelhecimento foi tratado como uma formalidade e não como a razão pela qual a liga existe.
Como funciona o mecanismo de endurecimento da precipitação
O tratamento em solução a cerca de 1.040 °C dissolve os elementos de liga em austenita cúbica de face centrada. O resfriamento do ar então transforma essa austenita em martensita de ripa com baixo teor de carbono, e não na martensita de placa dura e propensa a rachaduras de um aço para ferramentas com alto teor de carbono. Como o carbono é limitado a 0,07%, a estrutura resfriada é macia o suficiente para usinar e a taxa de resfriamento é suave o suficiente para que a distorção permaneça pequena em comparação com uma liga de aço temperada e revenida.
O envelhecimento é de onde vem a força. Manter a peça entre 480 e 620 °C por uma a seis horas precipita fases ricas em cobre com apenas nanômetros de diâmetro, junto com carbonetos de nióbio que fixam os limites dos grãos. Esses precipitados deformam a rede martensítica e bloqueiam o movimento de discordância. Envelhece mais frio e os precipitados permanecem finos e coerentes, atingindo picos de resistência. Envelhecem mais quente e tornam-se mais grossos: a resistência cai, a ductilidade, a tenacidade e a resistência à corrosão sob tensão se recuperam.
A química faz o trabalho
Aproximadamente 15,5–17,5% Cr, 3–5% Ni, 3–5% Cu e 0,15–0,45% Nb. O cromo forma o filme passivo, o cobre fornece o precipitado, o nióbio refina o tamanho do grão e retarda o envelhecimento.
Um passo de baixa distorção
Sem tanque de resfriamento, sem risco de rachaduras, crescimento normalmente abaixo de 0,1%. É por isso que a classe é adequada para peças usinadas acabadas e anéis formados que devem manter tolerância.
Magnético em todas as condições
Ao contrário de 304 ou 316, 17-4 permanece ferromagnético da Condição A até H1150. Relevante para alvos de sensores, fixação magnética e qualquer montagem onde o magnetismo residual atraia detritos.
Dados de propriedade por condição
A curva de envelhecimento é a especificação. Os valores abaixo são valores típicos de temperatura ambiente para barras e pequenas peças forjadas de acordo com ASTM A564 ou AMS 5643; seções pesadas ficam mais baixas, então sempre indique de onde vem o cupom de teste.
Observe quanto essa negociação realmente custa. Em um anel de retenção ou em uma junta aparafusada, a diferença entre o rendimento de 1.310 MPa e 725 MPa raramente determina o projeto, porque a ranhura, a rosca ou a mudança de seção falham muito antes do material a granel. O que determina é se a peça sobrevive ao seu ambiente durante o intervalo de serviço. Nessa medida, o H900 é frequentemente a escolha errada e o H1150 é frequentemente a escolha certa.
Os números que a maioria das planilhas de dados enterra
A força de rendimento é fácil de comparar e fácil de supervalorizar. O gráfico abaixo coloca 17-4 em relação às alternativas comuns à temperatura ambiente, usando mínimos típicos em vez de números de marketing.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1.310 MPa
Os pontos que importam mais que as barras:
- A corrosão sob tensão por cloreto é o verdadeiro teto. Tensão de tração, cloretos e temperaturas acima de aproximadamente 60 °C formam a combinação clássica, e a condição de pico de envelhecimento é a menos tolerante a isso. O excesso de envelhecimento para H1150 ou H1150M é a mitigação padrão.
- Os padrões de serviço ácidos restringem a classificação a condições de excesso de idade. NACE MR0175/ISO 15156 não aceita 17-4 pol. H900, portanto, uma haste de válvula ou um fixador de cabeça de poço especificado com resistência máxima não está em conformidade antes mesmo de ser usinado.
- O risco de fragilização por hidrogênio aumenta com força. Se uma peça 17-4 em H900 precisar ser galvanizada, o ciclo de cozimento não será opcional e a oficina de galvanização precisará anotá-lo no pedido de compra.
- Escoriações são comuns quando 17-4 corre contra 17-4 em contato deslizante. Durezas diferentes, um lubrificante de película seca ou uma mudança de uma superfície de apoio resolvem o problema de forma mais barata do que uma atualização de material.
- O envelhecimento deixa um óxido escuro que deve ser removido por decapagem ou por meios mecânicos, caso contrário a resistência à corrosão pela qual você pagou nunca aparecerá na superfície.
Onde a nota ganha seu lugar
O consumo está concentrado em aplicações onde um projetista precisa de aproximadamente o dobro da resistência do 316 sem entrar em uma liga de aço dependente de revestimento. A divisão abaixo é uma visão de planejamento indicativa, não um estudo de mercado.
Aeroespacial, 30% — hardware do atuador, acessórios, fixadores de alta resistência e componentes da fuselagem onde a AMS 5643 rege.
Petróleo e gás, 25% — hastes de válvulas, comportas, sedes e ferragens submarinas, quase sempre em condições de uso excessivo.
Químico e de processo, 18% — eixos de bombas, impulsores, mangas e misturadores.
Alimentos, papel e produtos farmacêuticos, 12% — lâminas raspadoras, facas, hastes e acessórios de lavagem.
Médico e laboratorial, 8% — instrumentos e ferramentas; outros usos industriais constituem o restante.
Especificação de fixadores, anéis de retenção e peças estampadas 17-4
Os anéis de retenção e as arruelas estampadas concentram a carga em seções muito pequenas, o que altera a lógica da especificação. Em um anel de retenção externo, a raiz da saliência, a face de contato da ranhura e a seção cônica suportam a carga axial e, no rendimento de 1.310 MPa, um canto interno agudo torna-se um iniciador de trinca. Especifique os raios da raiz, uma quebra de aresta e uma orientação de rebarba que mantenha as rebarbas estampadas na face sem carga.
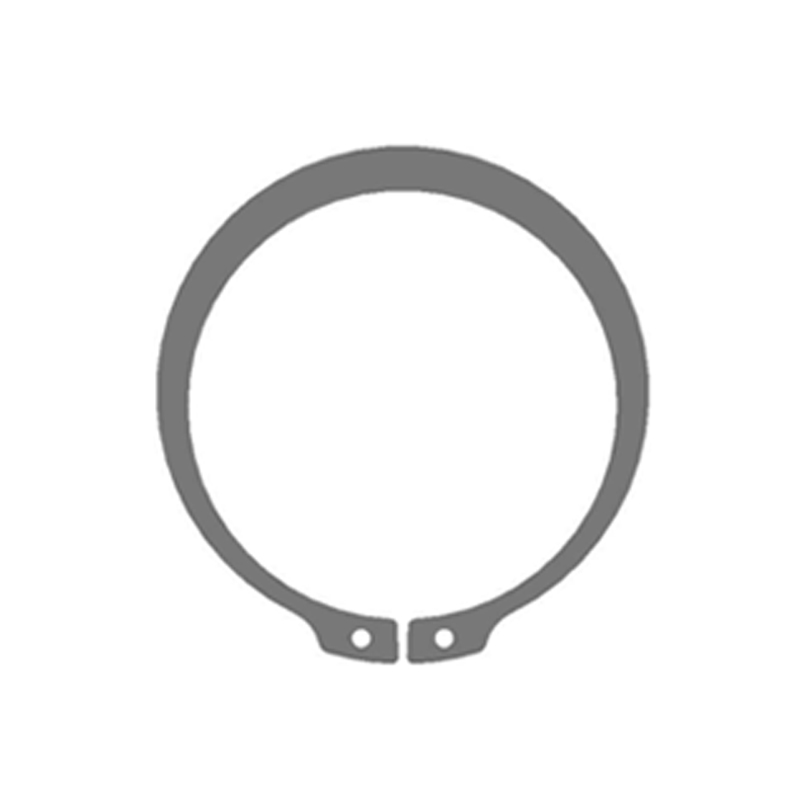
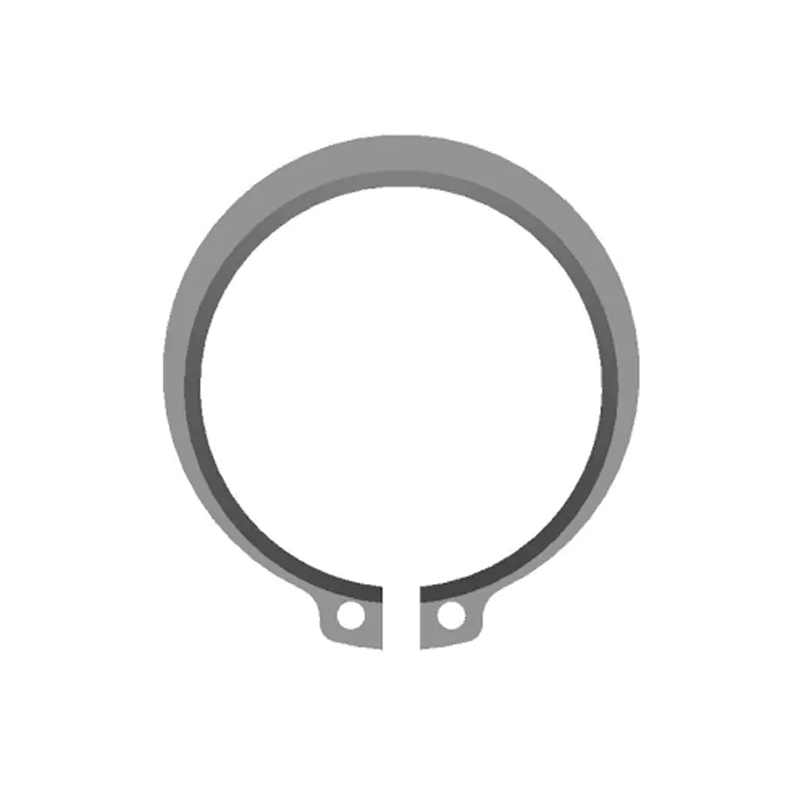
 Anel de retenção externo DIN 471 para eixos Os anéis de eixo DIN 471 com dados de tamanho, material, revestimento, carga e velocidade ajudam a especificar a retenção axial onde as raízes das saliências suportam carga concentrada. Ver Produto →
Os anéis internos em uma ranhura ficam em compressão uma vez instalados, de modo que o modo de falha observado muda para cisalhamento da ranhura, fadiga do anel ou deformação permanente, em vez de trincas na saliência. Essa é uma das razões pelas quais as condições de envelhecimento excessivo são comuns na retenção do lado do furo: um rendimento ligeiramente inferior com maior alongamento tolera deformações e vibrações de instalação muito melhor do que um anel com envelhecimento máximo que não tem para onde ir quando é expandido demais.
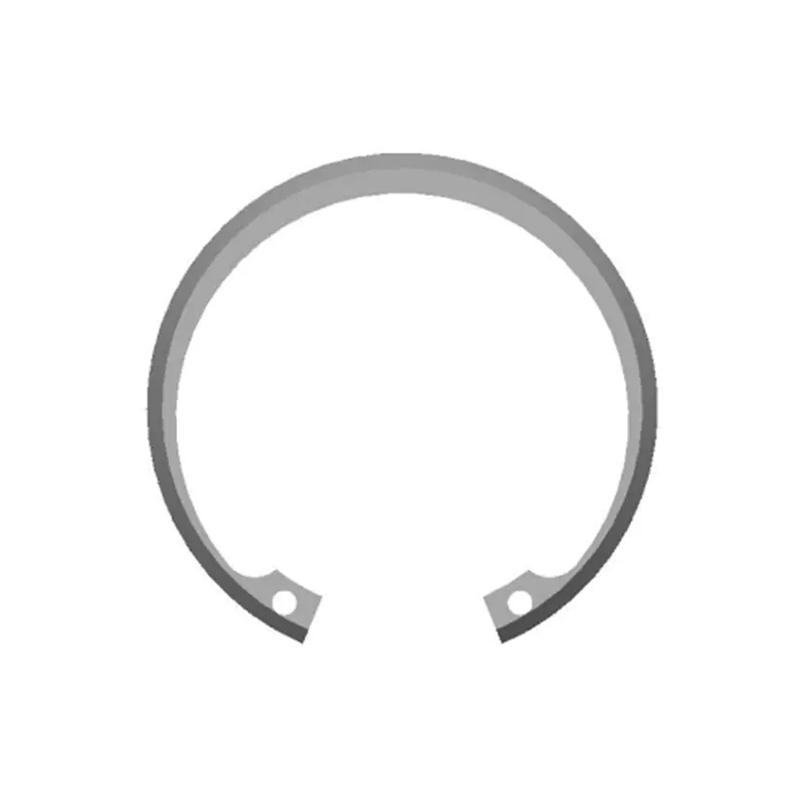
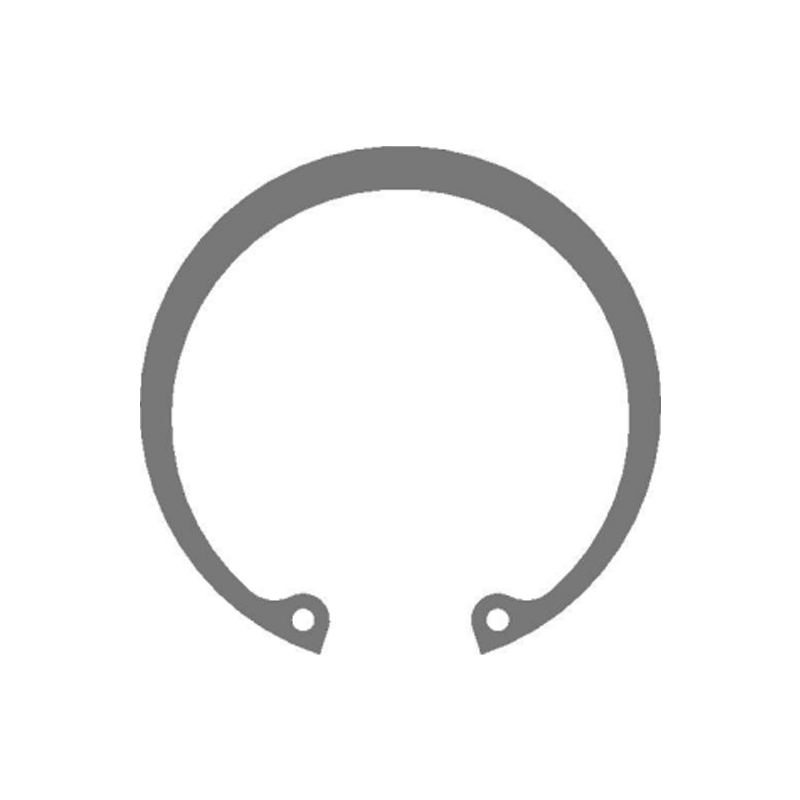 Anel de retenção interno DIN 472 para retenção de furo Os anéis internos ficam em compressão; Dados de tamanho, material, revestimento e carga DIN 472 suportam opções de retenção axial. Ver Produto →
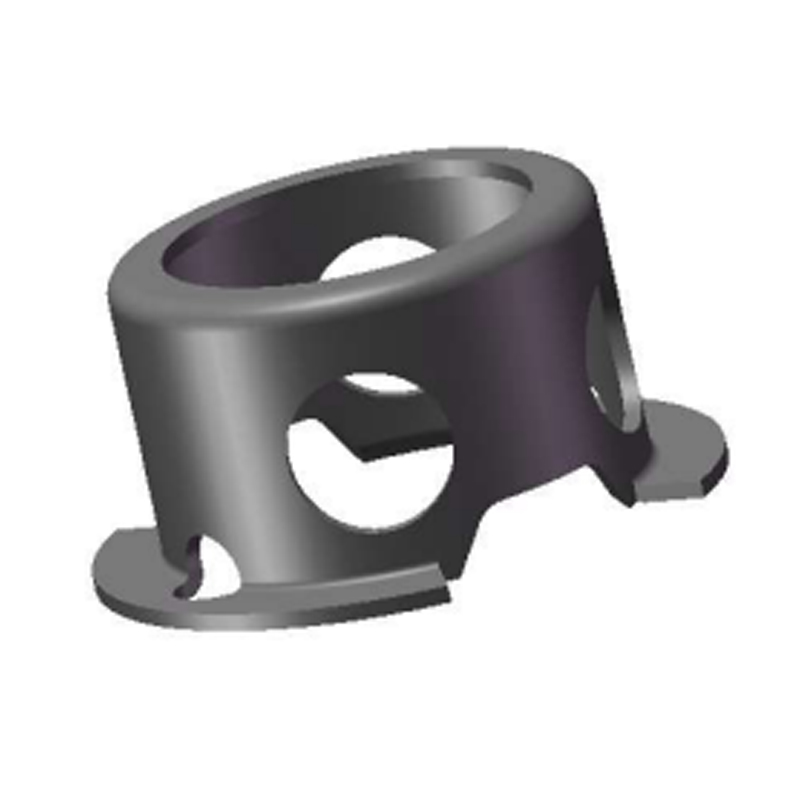
Suportes estampados, gaiolas limite e anéis com formatos especiais seguem novamente um caminho diferente. Eles são formados na Condição A, porque a formação de uma peça de 40 HRC é impraticável e envelhecidos após a formação. O Springback em condições suaves é previsível; na condição envelhecida não o é, portanto a compensação da ferramenta deve ser baseada na tira recozida e verificada no primeiro lote envelhecido. Nosso programa personalizado de estampagem e conformação é construído em torno dessa sequência: formar, envelhecer, descalcificar, passivar, inspecionar.
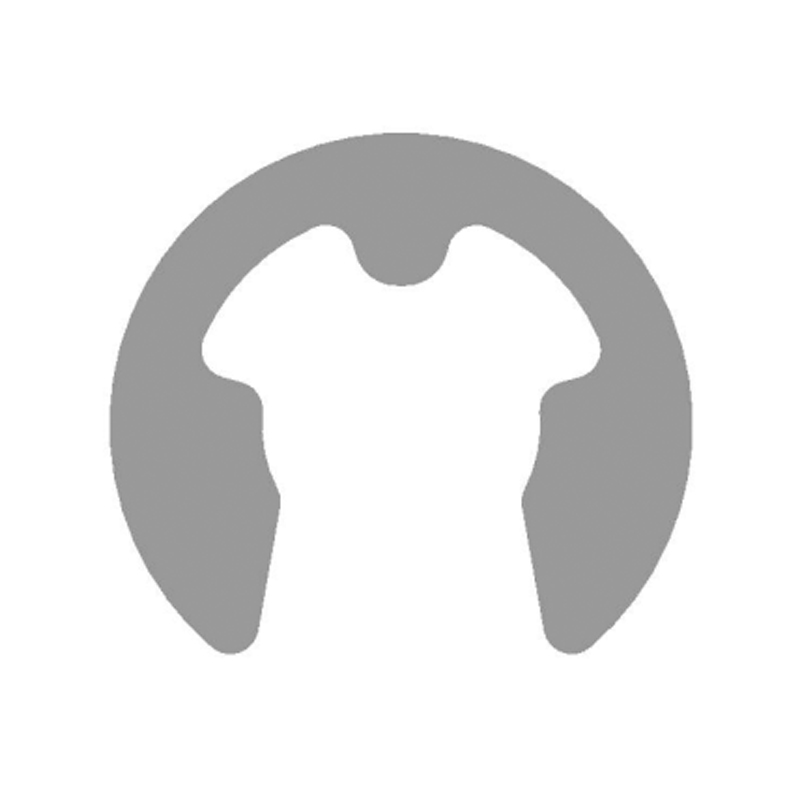
 Anéis de retenção divididos de formato especial resistentes à corrosão Anéis bipartidos personalizados resistentes à corrosão em aço inoxidável ou ligas de níquel para retenção de eixo ou furo; verifique a dureza da peça acabada e a rastreabilidade do lote. Ver Produto →
Dois detalhes de compra valem mais do que qualquer valor de força. Primeiro, insista na rastreabilidade do lote térmico com o número da carga de envelhecimento, porque é impossível desempacotar um lote misto após a montagem. Em segundo lugar, especifique a dureza na peça acabada, não apenas na barra de teste: a dureza é o indicador mais barato para saber se o forno antigo realmente fez o que o certificado afirma.
Um fluxo de trabalho de sourcing que evita retrabalho
- Corrija o caso de carga. Carga axial, amplitude de vibração, contagem de ciclos, deformação de instalação e temperatura de serviço. Sem isso, a seleção de condições é uma adivinhação.
- Escolha a condição do ambiente, não da planilha de dados. Pontos secos e estáticos em direção a H900 ou H1025; cloretos, lavagem ou serviço ácido apontam para H1150 ou H1150M.
- Escreva a especificação completamente. Classe e número UNS, condição e ciclo de envelhecimento, faixa de dureza, referência ASTM A564 ou A693, acabamento superficial, padrão de passivação, cozimento a hidrogênio se banhado, marcação e rastreabilidade.
- Qualifique o processo, não apenas a amostra. A uniformidade do envelhecimento do forno, a remoção de óxido, a frequência da pesquisa de dureza e a inspeção de saída fazem parte da auditoria, juntamente com a fluxo interno de fabricação e inspeção .
- Verifique no primeiro artigo e periodicamente. Química, dureza, microestrutura e, quando relevante, uma verificação por névoa salina ou triagem SCC.
Notas de manutenção e conformidade
- Nunca reenvelheça ou alivie o estresse de uma peça 17-4 no campo. Uma excursão descontrolada à temperatura errada pode remover silenciosamente várias centenas de megapascais do limite de escoamento, e nada na peça parecerá diferente.
- Inspecione as ranhuras quanto a desgaste, manchas em fendas e marcas testemunhais no contato da saliência. Um anel que recebeu um conjunto permanente já perdeu sua pré-carga e deve ser substituído, e não reajustado.
- Mantenha a documentação alinhada com a norma invocada: ASTM A564 para barras e forjados, ASTM A693 para chapas, tiras e chapas, AMS 5643 para aeroespacial, EN 10088-3 grau 1.4542 para trabalhos europeus, com um certificado EN 10204 3.1 como base.
- Para serviço ácido, confirme a condição de uso excessivo e o limite de dureza antes de cotar e mantenha o requisito NACE MR0175/ISO 15156 visível no desenho, em vez de enterrado em um anexo de especificação.
- Planeje o óxido. O envelhecimento ao ar produz uma coloração térmica que deve ser removida; se o desenho indicar passivado, mas o processo ignorar a decapagem, o desempenho de corrosão no campo não corresponderá ao teste de qualificação.
Nenhuma escolha de material sobrevive ao fraco controle do processo. 17-4 recompensa um fornecedor que trata o envelhecimento como uma operação metalúrgica com um ciclo registrado, uma verificação de dureza em cada lote e uma etapa de descalcificação limpa posteriormente. Acerte esses três e a classe oferecerá uma combinação de resistência, tenacidade e resistência à corrosão que poucas ligas podem igualar pelo preço.